


Лазерный станок режет металл в широком диапазоне толщин, но у каждого материала своя граница — и её нельзя просто взять и перенести с одного металла на другой. Сталь 20 мм и алюминий 20 мм под лазером ведут себя совершенно по-разному. Разберём конкретные цифры для трёх самых распространённых материалов и объясним, от чего эти цифры зависят.
Почему максимальная толщина у каждого металла своя
Лазер режет металл за счёт локального нагрева до температуры плавления или испарения. Насколько эффективно это происходит — зависит от двух физических свойств материала: насколько хорошо он поглощает лазерное излучение и насколько быстро отводит тепло от зоны реза.
Углеродистая сталь поглощает излучение волоконного лазера хорошо и отводит тепло умеренно — поэтому режется лучше всего. Нержавейка тоже хорошо поглощает излучение, но плохо рассеивает тепло, что требует точнее подбирать режимы. Алюминий отражает значительную часть луча и при этом очень быстро отводит тепло от зоны реза — поэтому при той же мощности станка режется на меньшую толщину, чем сталь.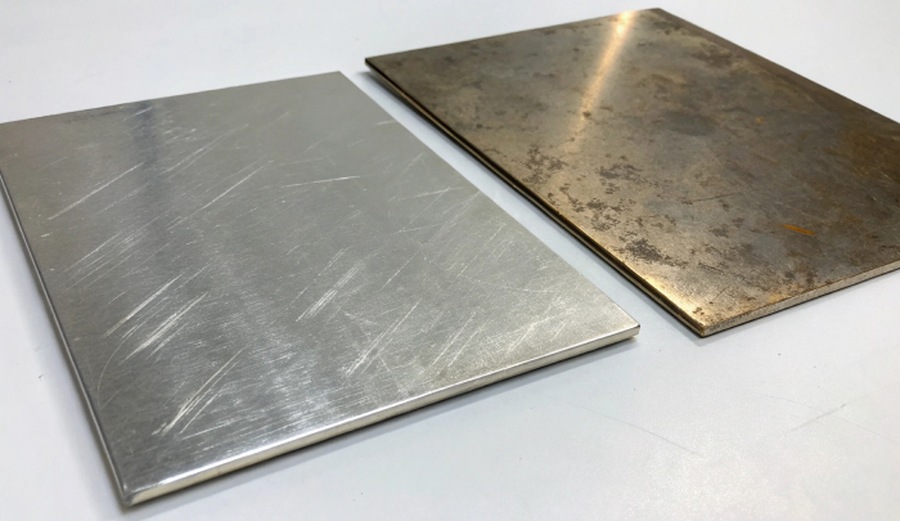
Мощность станка при этом решает многое, но не всё. Один и тот же станок на 6 кВт даст разные результаты на стали и алюминии — не потому что «мощности не хватает», а потому что физика материалов разная.
Сталь: самый благодарный материал
Углеродистая сталь режется лазером лучше всех остальных металлов. Рез получается чистым, скорость высокая, качество кромки предсказуемое. Именно на стали лазер демонстрирует свои максимальные возможности по толщине.
| Мощность станка | Рабочая толщина | Максимальная толщина | Газ |
|---|---|---|---|
| 3 кВт | до 10 мм | до 14 мм | O₂ / N₂ |
| 6 кВт | до 16 мм | до 20 мм | O₂ / N₂ |
| 12 кВт | до 25 мм | до 40 мм | O₂ / N₂ |
При резке кислородом скорость выше, но на кромке остаётся оксидный слой — тёмный налёт. Для конструкционных деталей это нормально. Если деталь потом красится порошком — лучше резать азотом или зачистить кромку перед покраской: оксид ухудшает адгезию.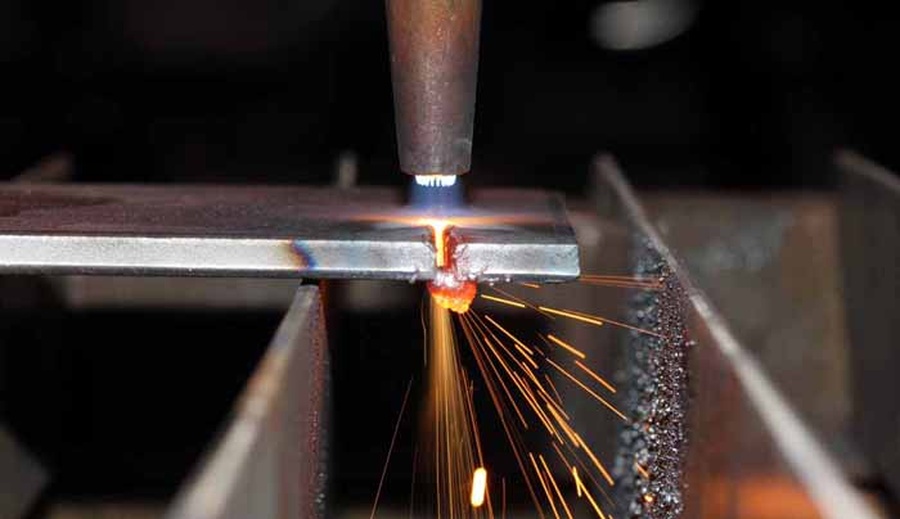
На толщинах до 6 мм лазер уверенно обходит плазму по точности и качеству реза. От 20 мм и выше плазменная резка становится экономически выгоднее: скорость лазера на больших толщинах падает, а стоимость реза растёт.
Нержавеющая сталь: чистая кромка, но нужен азот
Нержавейка режется хуже углеродистой стали при той же мощности — примерно на треть меньше по толщине. Главная причина — низкая теплопроводность. Тепло концентрируется в зоне реза и не рассеивается быстро, что требует точнее управлять режимами.
| Мощность станка | Рабочая толщина | Максимальная толщина | Газ |
|---|---|---|---|
| 3 кВт | до 5 мм | до 8 мм | N₂ |
| 6 кВт | до 10 мм | до 14 мм | N₂ |
| 12 кВт | до 16 мм | до 25 мм | N₂ |
Нержавейку режут только азотом. При резке кислородом кромка окисляется и темнеет — появляются цвета побежалости. Для видовых изделий это недопустимо: испорченный внешний вид и нарушенная коррозионная стойкость в зоне реза. Азот вытесняет кислород из зоны реза и даёт светлую чистую кромку без какой-либо обработки после.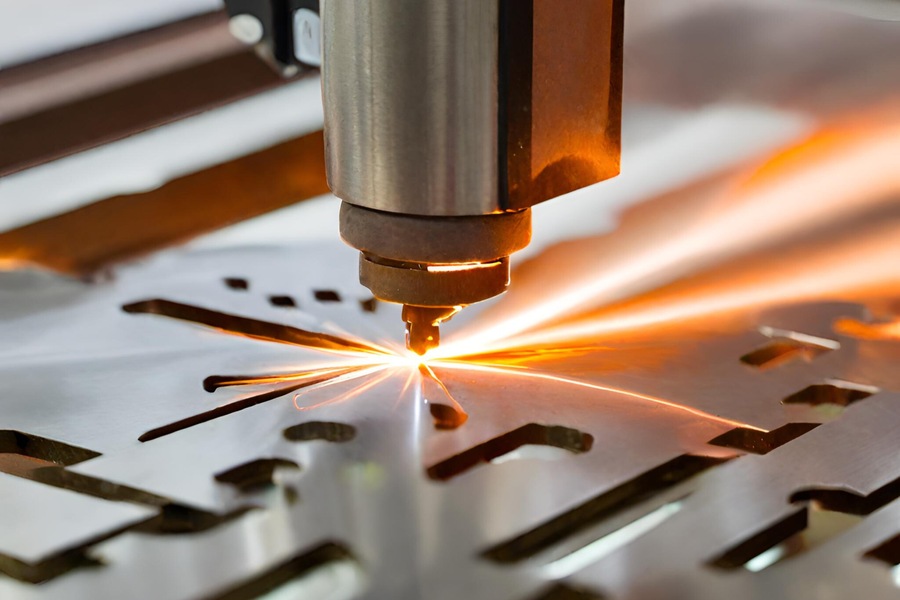
Ещё один нюанс — тонкий лист нержавейки коробится при перегреве. На толщинах до 2 мм это критично: нужен точный контроль мощности и скорости. Хороший станок с правильно подобранными режимами справляется без деформаций.
Алюминий: сложнее, но решаемо
Алюминий — самый капризный из трёх материалов. Он отражает значительную часть лазерного излучения и одновременно быстро отводит тепло от зоны реза. В результате для той же толщины нужна заметно большая мощность, чем для стали.
| Мощность станка | Рабочая толщина | Максимальная толщина | Газ |
|---|---|---|---|
| 3 кВт | до 4 мм | до 6 мм | N₂ |
| 6 кВт | до 8 мм | до 12 мм | N₂ |
| 12 кВт | до 14 мм | до 20 мм | N₂ |
Алюминий режут только азотом — кислород вступает в реакцию с расплавом и даёт пористую рыхлую кромку. Качество реза на алюминии в целом чуть ниже, чем на стали: кромка может быть немного шершавее, особенно на толщинах от 8 мм. Для большинства конструкционных задач это приемлемо, для декоративных — стоит делать тестовый рез заранее.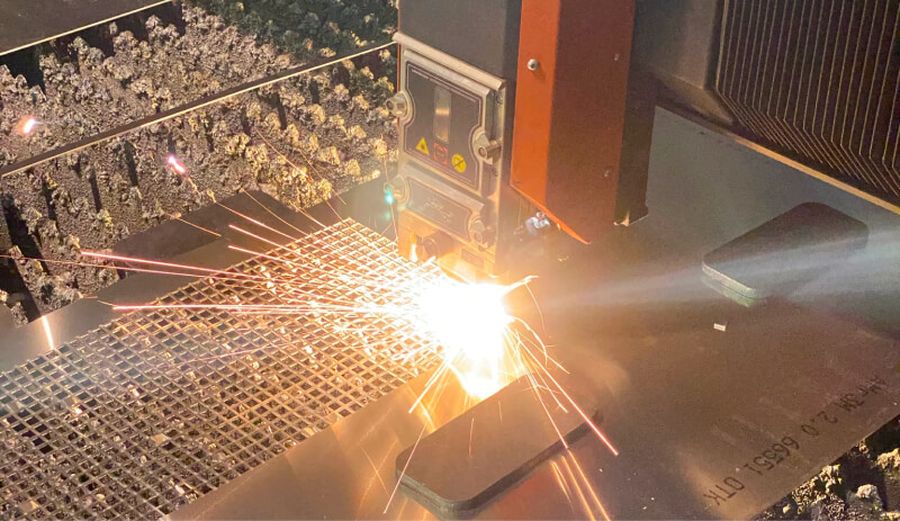
Сплав алюминия тоже влияет на результат. Технический алюминий АД1 режется лучше, чем дюралюминий Д16 или сплавы серии 6000 с высоким содержанием магния. Перед нестандартным сплавом — тестовый рез обязателен.
Сводная таблица по трём материалам на станке 6 кВт
| Материал | Рабочая толщина | Максимум | Газ | Качество кромки |
|---|---|---|---|---|
| Углеродистая сталь | до 16 мм | до 20 мм | O₂ или N₂ | Хорошее; с O₂ — оксидный слой |
| Нержавеющая сталь | до 10 мм | до 14 мм | N₂ | Чистая, без потемнения |
| Алюминий | до 8 мм | до 12 мм | N₂ | Хорошее, чуть шершавее стали |
Когда лазер проигрывает другим методам
Лазерная резка оптимальна до 20 мм для стали и до 12–14 мм для нержавейки и алюминия. За этими пределами скорость падает, рез дорожает, и плазменная резка или гидроабразив становятся выгоднее.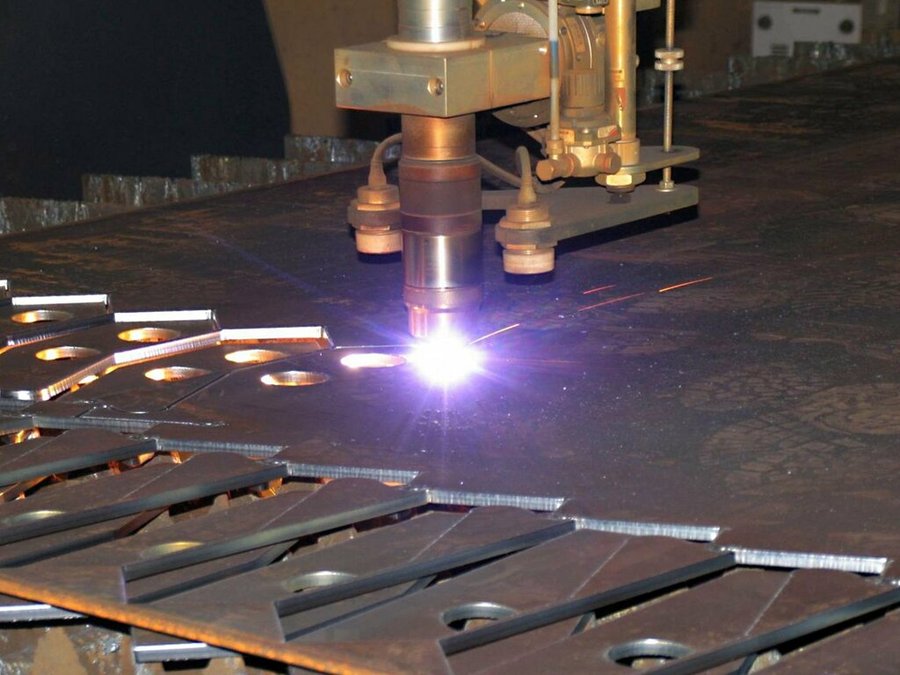
Второй случай — медь и латунь. Медь отражает лазерное излучение лучше всех металлов, поэтому режется плохо даже на мощных станках. На тонком листе до 3–4 мм лазер справляется, дальше — лучше рассматривать гидроабразив.
Третий случай — очень маленькие детали из толстого металла. Лазер держит точность хорошо, но при большой толщине угол реза немного отклоняется от вертикали. Это нужно учитывать в допусках чертежа.
Где заказать лазерную резку металла
Компания Orgplex выполняет лазерную резку металла — сталь, нержавейка, алюминий — с максимальным размером заготовки 3000×1500 мм. Минимальный заказ от 5 000 ₽. Специалисты подберут режимы под материал и толщину, рассчитают стоимость по чертежу и при необходимости возьмут на себя смежные операции. Если нужны готовые изделия из металла под ключ — от резки до покраски — это тоже закрывается на одном производстве.
- Лазерная резка нержавеющей стали
- Лазерная резка алюминия
- Лазерная резка чёрных металлов
- Лазерная резка листового металла
FAQ
Какую максимальную толщину режет лазерный станок?
Зависит от мощности и материала. Углеродистая сталь — до 40 мм на станках 12+ кВт. Нержавейка — до 25 мм. Алюминий — до 20 мм. На практике большинство заказов укладываются в диапазон до 20 мм — там и скорость, и качество оптимальны.
Почему алюминий режется хуже стали при той же мощности?
Алюминий отражает часть лазерного излучения и очень быстро отводит тепло от зоны реза. В итоге для той же толщины нужна заметно большая мощность или меньшая скорость подачи.
Каким газом режут нержавейку?
Только азотом. Кислород окисляет кромку — она темнеет и покрывается цветами побежалости. Азот вытесняет кислород из зоны реза и даёт светлую чистую кромку без дополнительной обработки.
Влияет ли марка стали на качество реза?
Да. Конструкционные стали типа Ст3 и Ст20 режутся хорошо. Высокоуглеродистые и легированные стали — сложнее. Перед нестандартными марками стоит делать тестовый рез.
Нужно ли зачищать кромку после лазерной резки?
При резке азотом — как правило, нет. При резке стали кислородом на кромке остаётся оксидный слой: если деталь будет краситься, лучше зачистить. На нержавейке и алюминии при правильных режимах зачистка не нужна.
Можно ли резать лазером оцинкованную сталь?
Можно, но пары цинка при нагреве токсичны — нужна хорошая вытяжная вентиляция. Покрытие в зоне реза выгорает, что нужно учитывать при проектировании детали.
При какой толщине лазер выгоднее плазмы?
До 12–15 мм лазер точнее и даёт более чистую кромку. Свыше 20 мм плазма быстрее и дешевле на углеродистой стали. Если важна точность — лазер. Если важна скорость на большой толщине — плазма.
