

Большинство дефектов сварного шва, таких как поры, непровары и трещины, закладывается ещё до того, как сварщик зажёг дугу. Металл, который приходит на сварку, редко бывает готов: на нём окалина после проката, ржавчина, масло, краска, следы от маркера и пыль с производства. Разберём, что нужно сделать с деталью перед сваркой, зачем нужен каждый этап и что будет, если его пропустить.
Почему подготовка влияет на шов
Сварной шов образуется, когда металл в зоне соединения расплавляется и застывает единым куском. Любое постороннее вещество в этой зоне меняет процесс. Масло и влага разлагаются под дугой и выделяют водород, который остаётся в металле пузырьками и даёт поры. Оксидная плёнка мешает сплавлению кромок и приводит к непроварам. Грязь попадает в сварочную ванну и становится включениями, которые снижают прочность.
Поэтому подготовка занимает не меньше времени, чем сама сварка, а иногда и больше. На ответственных конструкциях это самый трудоёмкий этап.
Зачистка: что убрать и чем
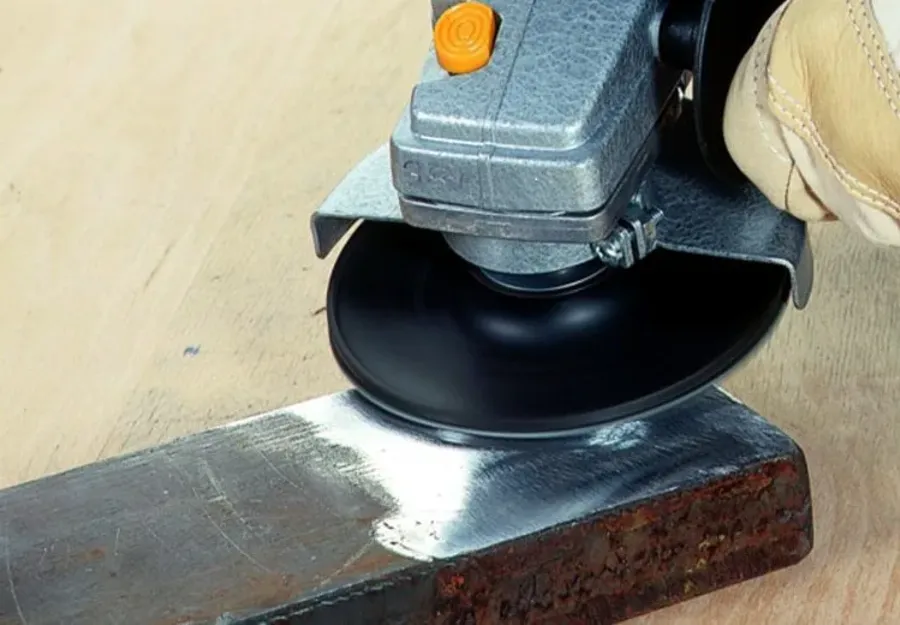
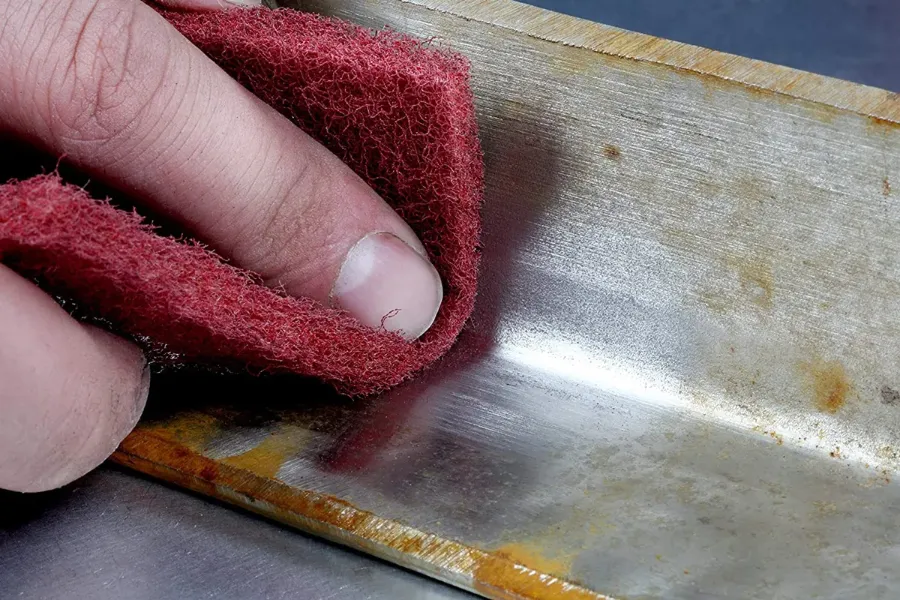
Зачистка удаляет окалину, ржавчину, краску и оксидную плёнку. Делают её по обе стороны от шва на ширину примерно 20–30 мм. Зона должна быть металлически чистой и блестящей, без матовых и тёмных пятен.
Инструмент выбирают под материал. Для углеродистой стали подходят лепестковые круги и зачистные диски. Для нержавейки используют щётки и круги, которые раньше не работали с углеродистой сталью, иначе частицы железа останутся на поверхности и станут очагами коррозии. Для алюминия щётку берут только из нержавеющей проволоки, а сам металл зачищают непосредственно перед сваркой, потому что оксидная плёнка на нём восстанавливается за считаные часы.
| Материал | Что убирать | Инструмент | Особенность |
|---|---|---|---|
| Углеродистая сталь | Окалина, ржавчина, краска | Лепестковые круги, зачистные диски | Зачищать до металлического блеска |
| Нержавеющая сталь | Окалина, побежалость, загрязнения | Отдельные круги и щётки из нержавейки | Инструмент не должен контактировать с углеродистой сталью |
| Алюминий | Оксидная плёнка, жир | Щётка из нержавеющей проволоки | Зачищать непосредственно перед сваркой |
| Оцинкованная сталь | Цинковое покрытие в зоне шва | Круги, лепестки | Цинк выгорает и даёт пористость и токсичные пары |
Оцинкованный металл
Цинк плавится при температуре около 420 °C и кипит примерно при 907 °C, поэтому выгорает под дугой раньше, чем плавится сталь. Пары цинка дают пористость шва и опасны для здоровья. Покрытие в зоне сварки снимают на ширину 15–20 мм с каждой стороны, работают в вытяжке или на открытом воздухе, а после сварки восстанавливают защиту холодным цинком или краской.
Обезжиривание
Обезжиривание выполняют до зачистки, чтобы не втереть масло в поверхность абразивом, и повторяют после неё, если деталь успела загрязниться руками или ветошью. Для этого используют ацетон или специальный очиститель для металла. Составы с силиконом недопустимы: силикон попадает в шов и вызывает дефекты, которые потом трудно найти и устранить.
Обезжиренную деталь трогают только в перчатках. Одного касания голой рукой достаточно, чтобы жир попал в зону сварки и дал поры.
Подгонка стыков
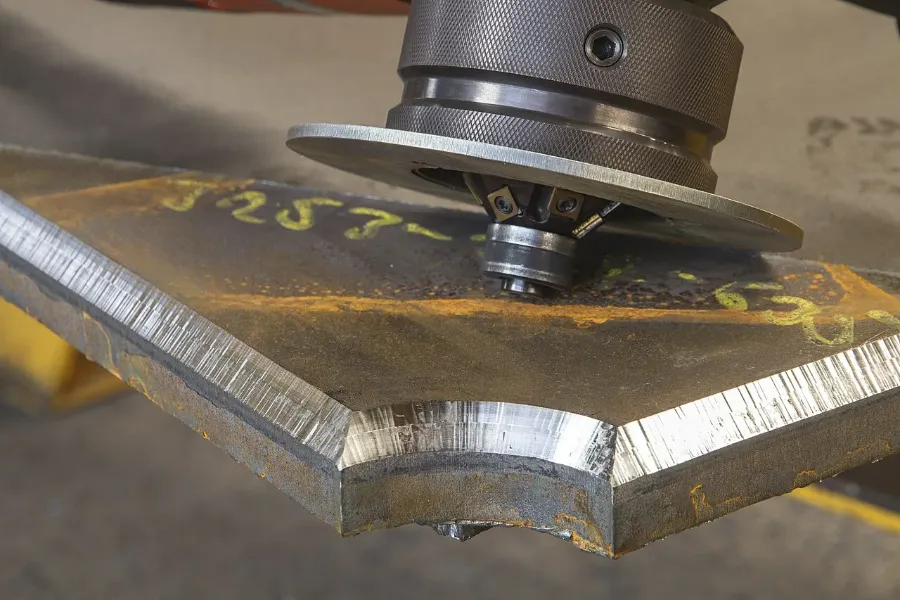
Качество стыка зависит от трёх параметров: зазора, разделки кромок и смещения. Зазор — расстояние между кромками. Для тонкого металла до 3 мм его делают минимальным, около 0–1 мм. Разделка — скос кромок, который нужен для проваривания толстого металла на всю глубину. Для деталей от 6 мм обычно делают V-образную разделку с углом 60–70°. Смещение — разница в высоте кромок. Для ответственных конструкций его ограничивают десятой частью толщины.
Ориентиры зависят от способа сварки и требований к конструкции, поэтому для каждого изделия их уточняют по чертежу.
Фиксация и прихватки
Деталь фиксируют в приспособлении или струбцинами до того, как начнётся сварка. Прихватки ставят короткими участками с шагом, который не даёт кромкам разойтись при остывании. Прихватки должны быть такого же качества, что и основной шов: дефектная прихватка потом попадает в шов и становится его частью.
Сушка и хранение
Влага на поверхности дает водород, а значит, поры. Детали, которые лежали на улице, после дождя или в холодном цеху, перед сваркой просушивают. Алюминий и нержавейку лучше не хранить в сыром помещении до сварки, так как конденсат быстро собирается на поверхности.
Зачищенные детали лучше варить в тот же день. Чем дольше металл лежит после зачистки, тем больше времени у него на окисление.
Частые ошибки
Первая ошибка — зачистка только видимой части шва. Окалина и ржавчина за пределами зоны, которую не видно под маской, тоже попадают в ванну при разбрызгивании и сбивают процесс.
Вторая — использование одного инструмента для разных материалов. Щётка, которой чистили сталь, оставит железо на нержавейке, а на алюминии даст тёмные включения.
Третья — обезжиривание после зачистки без повторного. Деталь пошла в обработку, её взяли руками, и жир снова на поверхности.
Четвёртая — неровные кромки и большой зазор, который пытаются закрыть присадкой. Такой стык даёт непровар или провисание, и шов получается слабым даже при хорошей технике сварщика.
Подготовка перед покраской
Если после сварки деталь будет окрашиваться, зону шва зачищают от брызг и окалины. Без этого покрытие ляжет неровно и отслоится быстрее, чем на подготовленной поверхности. Для деталей, которые идут под порошковое покрытие, сварные швы нужно зачистить до ровной поверхности без наплывов и заусенцев, а затем передать на порошковую покраску.
Где заказать сварку
Компания Orgplex выполняет сварку металла лазером, аргоном и полуавтоматом. Подбираем метод под толщину, материал и требования к шву, и при необходимости берём на себя подготовку деталей: зачистку, обезжиривание и фиксацию. Работаем с углеродистой сталью, нержавейкой и алюминием.
Подразделы сварки:
Кроме сварки на производстве делаем:
FAQ
Нужно ли зачищать металл перед сваркой?
Да. Окалина, ржавчина, краска и оксидная плёнка ухудшают сплавление и дают поры и непровары. Зачистку делают по обе стороны шва на ширину 20–30 мм.
Чем обезжиривать металл перед сваркой?
Ацетоном или специальным очистителем для металла. Составы с силиконом использовать нельзя, так как они портят шов.
Можно ли варить оцинкованный металл?
Можно, но цинковое покрытие в зоне шва снимают заранее. Иначе цинк выгорает, даёт пористость и выделяет вредные пары.
Какой зазор нужен между кромками?
Для тонкого металла до 3 мм зазор делают минимальным, около 0–1 мм. Для толстых деталей кромки скашивают под V-разделку. Точные значения зависят от способа сварки и чертежа.
Почему алюминий нужно зачищать непосредственно перед сваркой?
Оксидная плёнка на алюминии восстанавливается за несколько часов. Она плавится при температуре выше самого металла и мешает сплавлению, поэтому зачистку выполняют прямо перед работой.
Почему шов получился с порами?
Частые причины: влага или масло на поверхности, неочищенная окалина, водород из сырого материала или слишком быстрое охлаждение. Чаще всего проблема именно в подготовке, а не в технике сварки.
Что делать с прихватками, которые плохо выглядят?
Дефектные прихватки лучше зачистить и переварить до основного шва. Если прихватка попала в шов с трещиной или порой, её выплавляют и заваривают заново.