


Порошковая покраска алюминия — это не то же самое, что покраска стали. Материал ведёт себя иначе, оксидная плёнка на поверхности мешает адгезии, а стандартные протоколы подготовки для чёрного металла здесь не работают. Разберём, почему алюминий требует особого подхода, как правильно подготовить поверхность и что происходит, если сэкономить на этапах подготовки.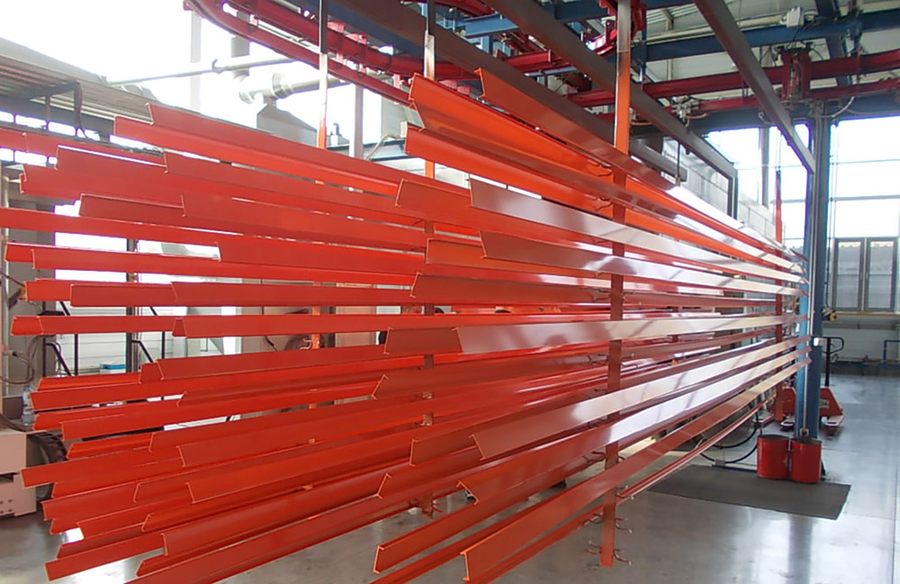
Почему алюминий сложнее стали
На поверхности алюминия всегда присутствует оксидная плёнка — Al₂O₃. Она образуется мгновенно при контакте металла с воздухом и не исчезает сама по себе. Эта плёнка химически инертна и очень твёрдая — именно она защищает алюминий от коррозии в обычных условиях. Но для порошкового покрытия она создаёт проблему: порошок не может нормально сцепиться с инертной оксидной поверхностью.
Второй фактор — теплопроводность. Алюминий проводит тепло примерно в пять раз лучше стали. При запекании порошка в печи при 180–200°C алюминиевая деталь прогревается быстро и равномерно, что само по себе хорошо. Но тонкие изделия при этом могут деформироваться, если режим печи не адаптирован под алюминий.
Третий фактор — коэффициент теплового расширения. Алюминий расширяется при нагреве заметно сильнее, чем сталь. Если покрытие недостаточно эластично или плохо сцеплено с поверхностью, при термоциклировании (нагрев — охлаждение в процессе эксплуатации) оно начнёт отслаиваться раньше времени.
Подготовка поверхности: почему нельзя делать как для стали
Для стали стандартный путь — пескоструй до Sa 2.5, обезжиривание, фосфатирование железом или цинком. На алюминии этот путь работает частично: пескоструй применим, но железофосфатирование для алюминия не подходит — оно не даёт нужной адгезии на этом металле. Нужен другой химический протокол.
Правильная последовательность подготовки алюминия под порошковую покраску выглядит так: сначала обезжиривание щелочным или нейтральным составом, затем травление для удаления оксидной плёнки, затем хроматирование или бесхроматная конверсионная обработка — и только после этого нанесение порошка.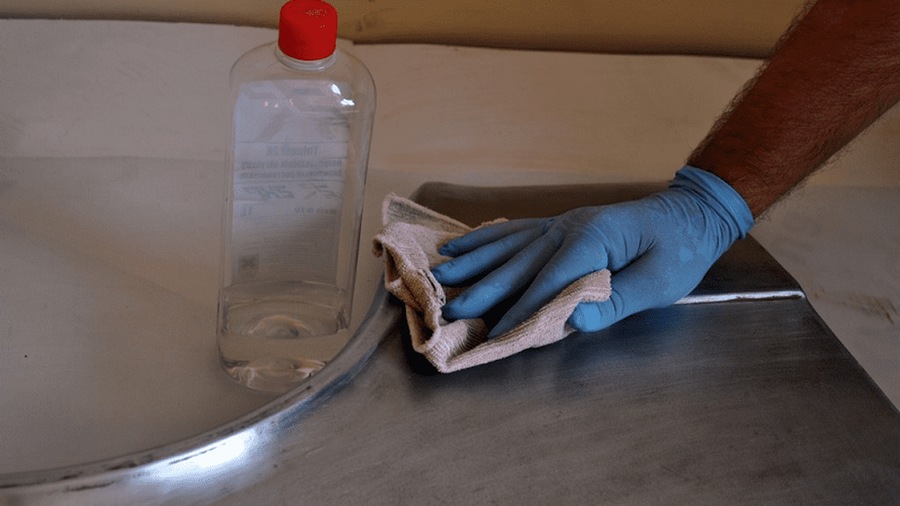
Обезжиривание
Первый и обязательный этап. Алюминиевые детали приходят с производства или хранения с консервационными маслами, следами смазки от обработки, отпечатками рук. Всё это нужно удалить полностью — даже малейший жировой след под порошком даст кратер после полимеризации.
Для алюминия используют щелочные обезжириватели с pH не выше 10–11. Более агрессивные щелочные составы, которые применяют для стали, алюминий разъедают — на поверхности появляются питтинги и неравномерное травление. После обезжиривания деталь промывают водой и сразу переходят к следующему этапу: чистый алюминий быстро покрывается новым слоем оксида.
Травление
Травление удаляет оксидную плёнку и выравнивает поверхность. Применяют кислотные составы на основе фтористоводородной или фосфорной кислоты, либо щелочные растворы в контролируемых концентрациях. Цель — снять оксидный слой и создать равномерную активную поверхность, готовую к конверсионной обработке.
Время и концентрация травильного раствора — критические параметры. Перетравленный алюминий теряет лишний слой металла и становится шероховатым, что нарушает геометрию детали. Недотравленный — оставляет участки оксида, на которых покрытие не удержится.
Конверсионная обработка: хроматирование и бесхроматные альтернативы
Это ключевой этап, которого нет при работе со сталью. Конверсионная обработка превращает поверхность алюминия из инертной в химически активную — создаёт тонкий слой, к которому порошок прилипает прочно.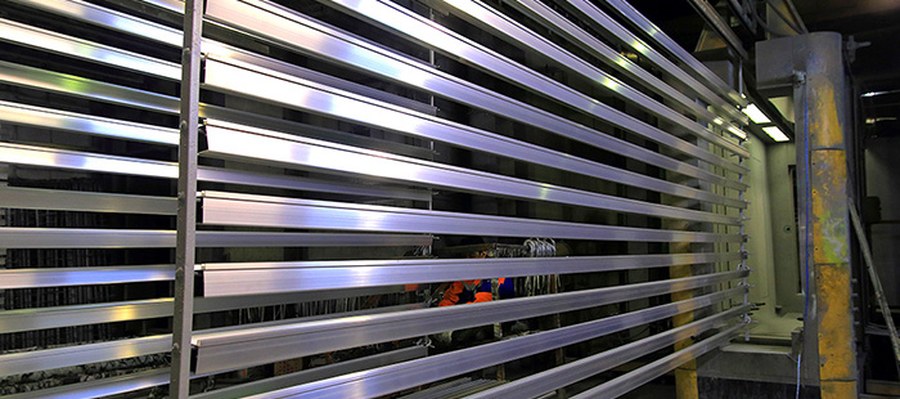
Хроматирование (хромат-конверсионное покрытие) — исторически наиболее эффективный метод. Даёт отличную адгезию и дополнительную антикоррозионную защиту. Недостаток — шестивалентный хром токсичен, его применение в ЕС ограничено директивой RoHS, в России регулируется отдельно.
Бесхроматные методы — цирконий- и титансодержащие конверсионные покрытия — стали стандартом на современных производствах. По адгезии они сопоставимы с хроматированием, экологически безопаснее и проще в обращении. Для большинства задач — оптимальный выбор.
Пескоструйная обработка алюминия: да или нет
Пескоструй на алюминии применяется, но с ограничениями. Стальная дробь или корунд с высоким давлением могут деформировать тонкие алюминиевые детали или оставить вкрапления абразива в мягком металле — это потенциальные очаги коррозии под покрытием.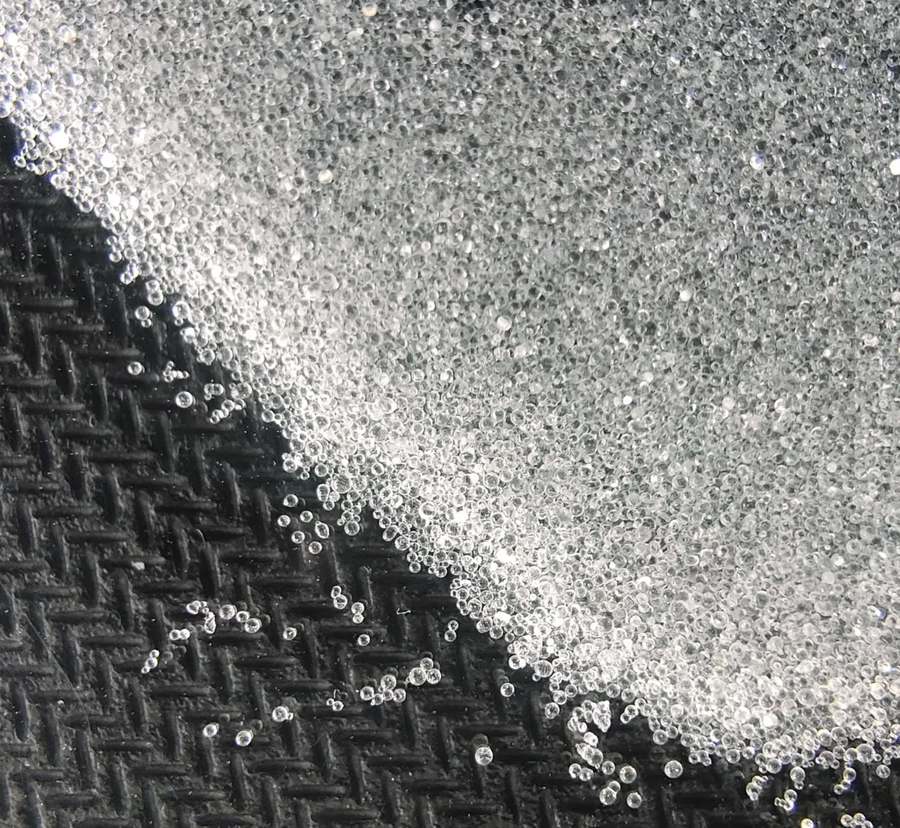
Для алюминия используют стеклянные или керамические шарики, либо мягкий корунд при пониженном давлении. Пескоструй создаёт микрорельеф, который улучшает механическое сцепление покрытия, но не заменяет химическую конверсионную обработку — только дополняет её. Оптимальная схема: мягкий пескоструй + конверсионная обработка.
Особенности режима полимеризации
Алюминий прогревается быстрее стали, поэтому режим печи для него может отличаться. Стандартная порошковая краска полимеризуется при 180–200°C в течение 15–20 минут. Для алюминиевых деталей важно контролировать температуру именно металла, а не воздуха в камере — из-за высокой теплопроводности алюминий может перегреться раньше, чем закончится нужное время.
Тонкостенные алюминиевые профили и литьё особенно чувствительны к деформации при нагреве. Для таких изделий иногда применяют низкотемпературные порошки с температурой полимеризации 140–160°C — они полимеризуются медленнее, что снижает термический стресс.
Сводная таблица: подготовка стали vs алюминия
| Этап | Углеродистая сталь | Алюминий |
|---|---|---|
| Обезжиривание | Щелочное или растворителем | Мягкое щелочное (pH до 10–11) или нейтральное |
| Механическая очистка | Пескоструй, стальная дробь, Sa 2.5 | Мягкий пескоструй (стекло, мягкий корунд), пониженное давление |
| Конверсионная обработка | Фосфатирование (железо или цинк) | Хроматирование или бесхроматная обработка (цирконий/титан) |
| Промывка | Водой, деионизированная финальная | Водой, деионизированная финальная — обязательно |
| Температура полимеризации | 180–200°C, 15–20 мин | 180–200°C или 140–160°C (низкотемпературные порошки) |
| Риски при нарушении протокола | Отслоение, подплёночная коррозия | Отслоение, деформация, питтинговая коррозия под покрытием |
Распространённые ошибки
Первая — использование стандартного железофосфатирования вместо конверсионной обработки под алюминий. Внешне покрытие выглядит нормально, но через 6–12 месяцев начинается отслоение — особенно на изделиях, эксплуатируемых на улице.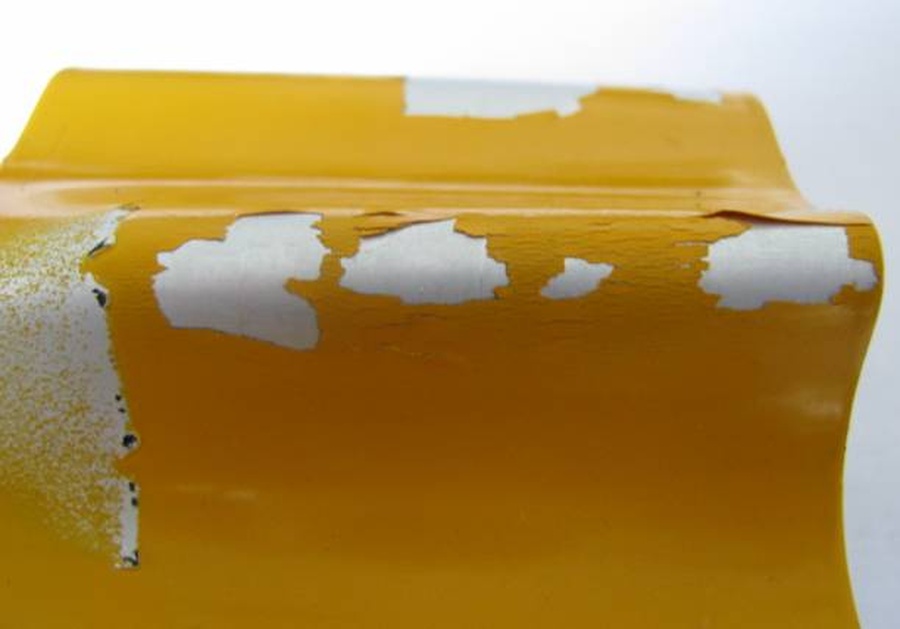
Вторая — агрессивное щелочное обезжиривание. Составы с pH выше 12, предназначенные для стали, на алюминии дают неравномерное травление поверхности с питтингами. После такой обработки ровное покрытие нанести сложно.
Третья — пескоструй стальной дробью. Частицы железа остаются в мягком алюминии и становятся очагами коррозии под покрытием. Через несколько месяцев в этих точках появляются вздутия и ржавые пятна — несмотря на то что сам алюминий не ржавеет.
Четвёртая — большая пауза между конверсионной обработкой и нанесением порошка. Свежеобработанная поверхность снова начинает окисляться. Оптимально — нанести порошок в тот же день.
Где заказать порошковую покраску алюминия
Компания Orgplex выполняет порошковую покраску алюминия с правильной подготовкой поверхности под этот материал. Работаем с алюминиевым профилем, листом, литьём и сварными конструкциями. Полный цикл — от подготовки до полимеризации — на одном производстве.
Если нужна покраска других металлов или смежные услуги:
- Порошковая покраска металла — общая страница услуги
- Порошковая покраска нержавеющей стали
- Порошковая покраска чёрных металлов
- Порошковая покраска алюминиевого профиля
- Порошковая покраска профильной трубы
- Порошковая покраска метизов
FAQ
Можно ли красить алюминий порошком без специальной подготовки?
Технически порошок ляжет, но держаться не будет. Без конверсионной обработки адгезия к алюминию принципиально ниже, чем к стали. Через несколько месяцев покрытие начнёт отслаиваться — особенно на изделиях, которые эксплуатируются на улице или подвергаются механической нагрузке.
Чем хроматирование отличается от бесхроматной обработки?
По адгезии результаты сопоставимы. Хроматирование с шестивалентным хромом токсично и в ряде стран ограничено. Бесхроматные методы на основе циркония и титана — современная безопасная альтернатива, которую используют большинство производств.
Почему нельзя делать пескоструй стальной дробью по алюминию?
Частицы железа вдавливаются в мягкий алюминий и остаются в поверхностном слое. После покраски они ржавеют под покрытием — появляются вздутия и точечные пятна ржавчины. Для алюминия — только стеклянные шарики или мягкий корунд.
Какая температура полимеризации нужна для алюминия?
Стандартные порошки полимеризуются при 180–200°C, 15–20 минут. Для тонкостенных деталей и профилей, чувствительных к деформации, применяют низкотемпературные порошки с режимом 140–160°C.
Держится ли порошковое покрытие на алюминии лучше или хуже, чем на стали?
При правильной подготовке — сопоставимо со сталью. Срок службы покрытия на алюминии при корректном протоколе не уступает стали и может превышать его — потому что сам алюминий не ржавеет, а значит, нет подплёночной коррозии, которая на стали разрушает покрытие изнутри.
Можно ли красить порошком анодированный алюминий?
Можно, но анодное покрытие нужно удалить перед обработкой — оно мешает конверсионной обработке. Анодирование и порошковая покраска — две разные финишные обработки, которые не совмещают на одной детали.
Как долго служит порошковое покрытие на алюминии на улице?
При правильной подготовке и использовании полиэфирного порошка с УФ-стабилизаторами — 10–15 лет и более. Без конверсионной обработки или с нарушениями протокола — отслоение возможно уже через 1–2 года.
